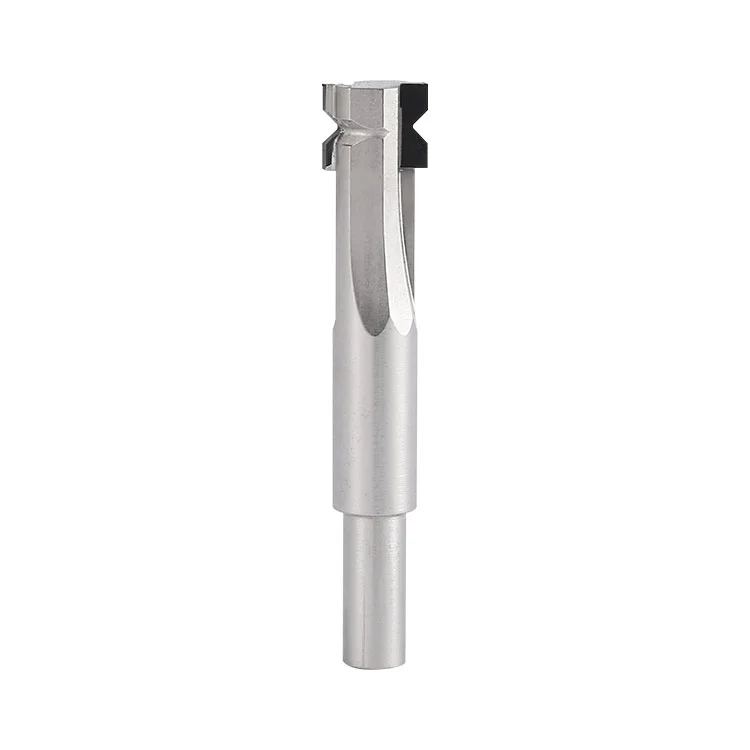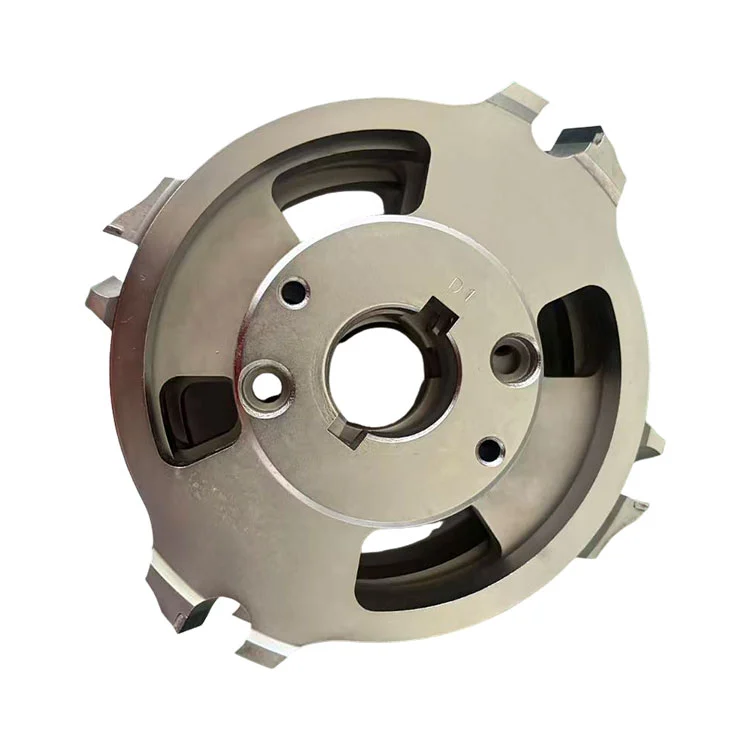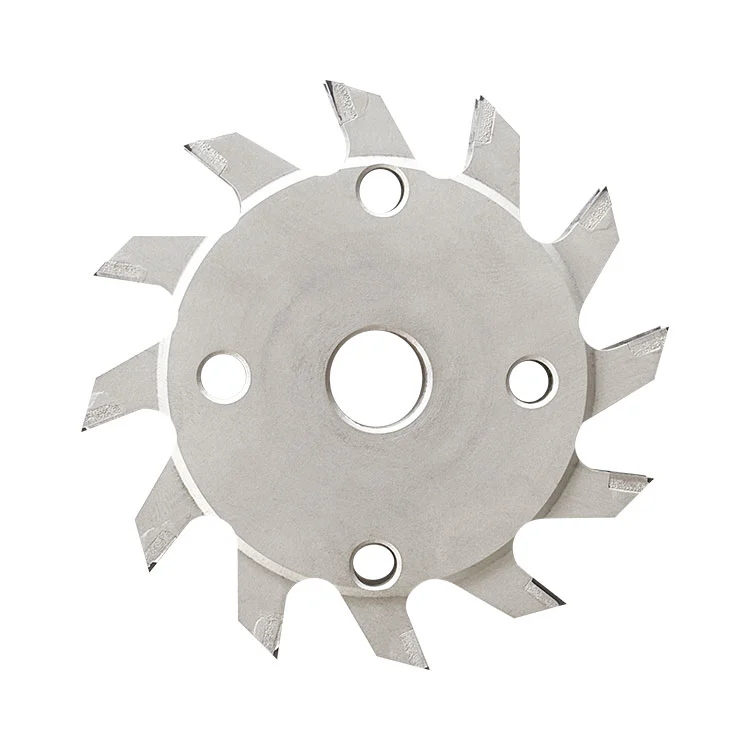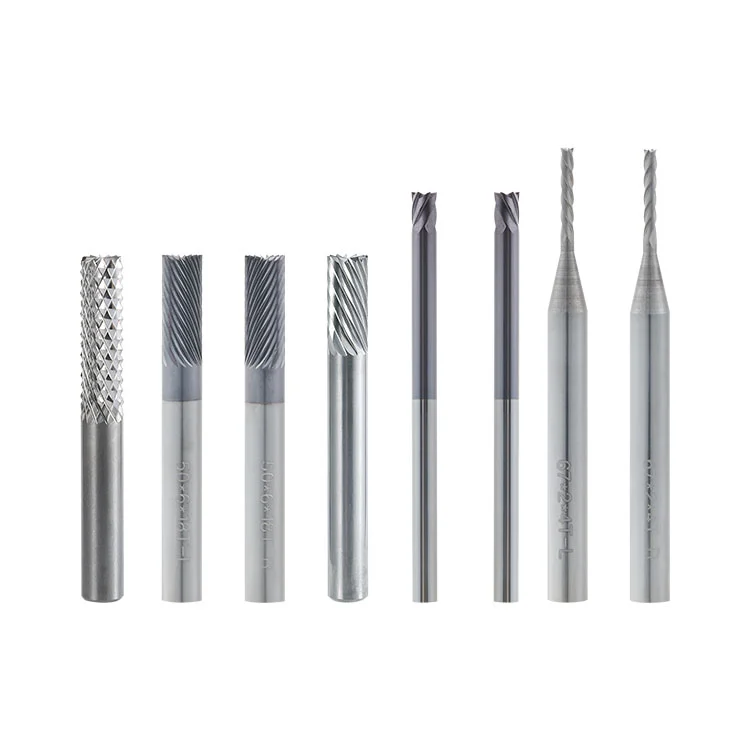
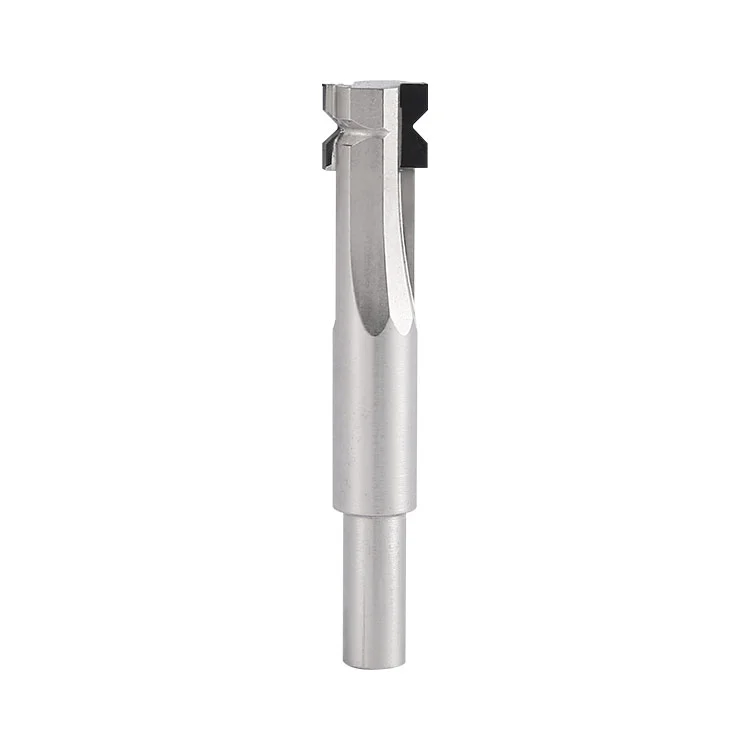
Il produttore cinese di taglierine per raggio di piccolo angolo PCD PCB Winway offre utensili da taglio di precisione per i produttori di PCB che cercano soluzioni affidabili di lavorazione a microraggio. Il suo gambo in acciaio legato è integrato con un inserto diamantato PCD brasato ad alta temperatura, caratterizzato da un tagliente a microarco rettificato con precisione. Lo strumento arrotonda gli spigoli vivi lungo i contorni esterni del PCB, le fessure e le aperture dei fori, convertendo i bordi ad angolo retto in archi a R lisci. Ciò aiuta a ridurre la concentrazione delle sollecitazioni, a prevenire la scheggiatura dei bordi del pannello e il sollevamento della lamina di rame e a rimuovere le bave di lavorazione. Rispetto alle tradizionali frese a raggio piccolo in acciaio al tungsteno, il bordo diamantato PCD offre una maggiore resistenza all'usura durante la lavorazione di pannelli riempiti con fibra di vetro, prolungando la durata dell'utensile e supportando la produzione di massa continua.
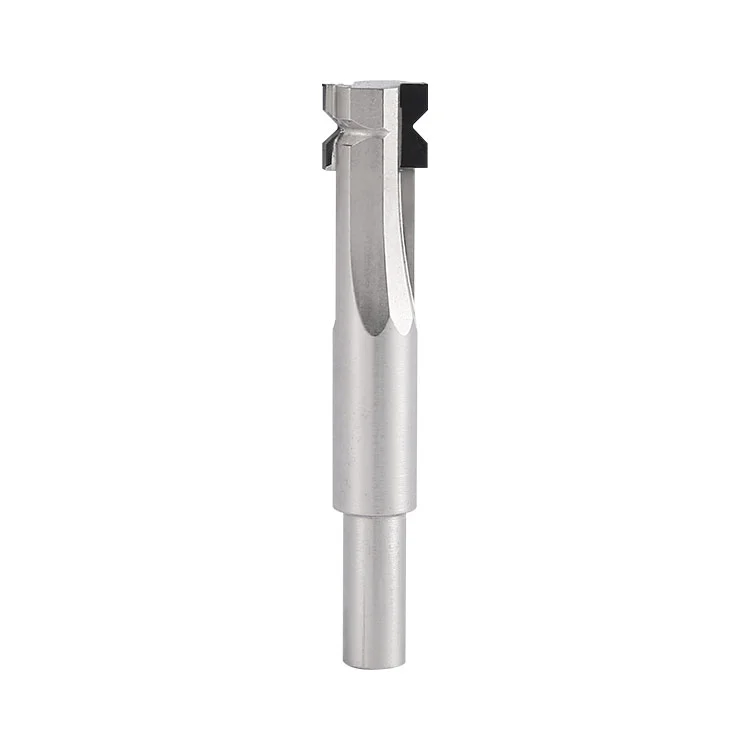
La taglierina per raggio d'angolo piccolo PCD PCB è uno strumento di formatura a gambo costituito da un substrato di acciaio legato e un tagliente a forma di arco diamantato PCD brasato ad alta temperatura. È appositamente progettato per la formatura a microraggio di circuiti stampati con valori R tipici di 0,1/0,3/0,5 mm. Il tagliente ad arco preimpostato fresa gli angoli arrotondati standard in un unico passaggio, realizzando la passivazione e la sbavatura del bordo della tavola e dell'apertura del foro. Appartiene agli utensili da taglio diamantati dedicati per i processi di formatura di PCB.
Rotazione ad alta velocità:Il mandrino della macchina utensile fa ruotare l'utensile ad alta velocità e il tagliente a forma di arco del PCD entra in contatto con il bordo ad angolo retto del pezzo PCB.
Alimentazione del contorno:Il tagliente dell'arco avanza uniformemente lungo il contorno del pezzo e rimuove il materiale ad angolo acuto per formare un arco di microraggio standard in una sola passata.
Evacuazione truciolo:Le scanalature elicoidali per trucioli aspirano rapidamente la polvere di fibra di vetro e i trucioli di resina, riducendo i rischi di graffi e ustioni termiche sul tagliente e sulla superficie del pannello causati dall'attrito dei trucioli.
Lavorazione resistente all'usura:Grazie al bordo diamantato PCD ad altissima durezza, l'utensile si usura lentamente durante il taglio di materiali caricati con fibra di vetro, garantendo dimensioni R stabili tra i lotti e riducendo la frequenza di cambio utensile frequente.
| Articolo | Specifica dei parametri |
| Nome del prodotto | Taglierina per raggio angolare piccolo PCD PCB |
| Taglio del diametro esterno | 9,5 mm |
| Lunghezza totale | 55 mm |
| Diametro del gambo | 6 mm |
| Raggio opzionale | R0,1 / R0,3 / R0,5 mm |
| Materiale all'avanguardia | Diamante policristallino PCD |
| Materiale del substrato del gambo | Acciaio legato ad alta resistenza trattato termicamente |
FR-4 e pannelli in fibra di vetro:Arrotondamento, passivazione e sbavatura del bordo del pannello per pannelli in fibra di vetro PCB FR-4, pannelli ad alto TG e pannelli ad alto contenuto di fibra di vetro.
PCB con base in alluminio e nucleo metallico:Formazione di angoli R sui bordi e sulle aperture dei fori di PCB con base in alluminio e PCB con nucleo metallico.
Pannelli multistrato e in rame pesante:Arrotondamento degli angoli del contorno per evitare il sollevamento della lamina di rame e la scheggiatura dei bordi.
Elaborazione slot V-CUT:Trattamento ad angolo R su entrambe le estremità delle fessure V-CUT per ridurre il rischio di fessurazioni durante la rottura della scheda.
Formatura di PCB per produzione di massa:Scenari di lavorazione di precisione che richiedono un'elevata coerenza dell'angolo R e una lavorazione continua di lunga durata.
Lavorazione del metallo solido:Lavorazione di parti in metallo massiccio spesso, acciaio inossidabile o metallo massiccio ad alta durezza. (Il PCD è ottimizzato per substrati a base di fibra di vetro/resina; il taglio del metallo provoca facilmente scheggiature del tagliente.)
Pezzi con impurità dure:Pezzi contenenti grandi quantità di sostanze estranee con particelle dure e grossolane o impurità metalliche massicce, che possono causare gravi scheggiature da impatto sul bordo PCD.
Profondità di taglio eccessiva:La profondità della passata singola supera il limite consentito del tagliente, con conseguente scheggiatura del bordo e danni al substrato.
Raccolta polvere insufficiente:Attrezzatura senza sistema di raccolta della polvere, in cui la polvere di fibra di vetro accumulata accelera l'usura dei bordi e graffia la superficie della tavola.
Configurazione di lavorazione instabile:Condizioni di lavoro con elevata eccentricità del mandrino o attrezzature allentate; il bordo PCD è molto soggetto a scheggiarsi sotto vibrazione.
Taglio prolungato ad alta temperatura:Taglio a secco prolungato con carichi pesanti e ad alta temperatura, in cui il giunto brasato PCD rischia di staccarsi e il substrato di acciaio rischia di deformazione termica.
1. Non iniziare la lavorazione in condizioni di eccessiva rotazione del mandrino, pinza contaminata o pinza usurata; le vibrazioni scheggeranno il bordo diamantato del PCD.
2. Impedire la collisione dell'utensile o l'avvio del mandrino con un pezzo non bloccato.
3. Il sistema di raccolta polveri deve essere abilitato; la polvere di fibra di vetro abrade il tagliente e accelera l'usura.
4. Vietare arresti di emergenza o cambiamenti bruschi della direzione di avanzamento durante la rotazione ad alta velocità.
5. Non superare mai la profondità di taglio massima consigliata; è vietato il taglio a passata singola a profondità completa.
6. Non utilizzare lo strumento per condizioni di molatura o sabbiatura; il bordo del PCD deve essere protetto dalla collisione con oggetti duri.
7. Prevenire la caduta dell'utensile e l'impatto violento. La punta in PCD è fragile e potrebbe scheggiarsi in caso di impatto lieve; il gambo in acciaio potrebbe piegarsi dopo l'impatto.
| Fenomeno anomalo | Causa ultima |
| Scheggiatura del bordo del pannello e strappo della fibra di vetro | Grande eccentricità del mandrino, velocità di avanzamento eccessiva, tagliente smussato, eccessivo riempimento/impurità all'interno del pannello, raccolta polvere insufficiente. |
| Dimensione del raggio R instabile | Scarsa concentricità, pinza che scivola, pezzo non bloccato, substrato dell'utensile piegato a causa dell'impatto. |
| Punta in PCD scheggiata/perdita del dente | Collisione dell'utensile, impurità estranee dure all'interno del pezzo, forti vibrazioni, eccessiva profondità di taglio a passata singola. |
| Debonding all'avanguardia (caduta dell'inserto PCD) | Calore di taglio eccessivo, lavorazione in sovraccarico, giunto brasato danneggiato, taglio a secco prolungato senza raffreddamento, deformazione termica del substrato che tira il cordone di brasatura. |
| Superficie della tavola annerita e bordo bruciato in resina | Velocità del mandrino non corrispondente, scarsa evacuazione dei trucioli, superficie del pannello che brucia i trucioli ad alta temperatura. |
| Durata dell'utensile molto inferiore alle aspettative | Pezzo ad alto contenuto di fibra di vetro, parametri di taglio irragionevoli, scarso effetto di raccolta della polvere, taglio instabile causato da substrato deformato. |
Magazzinaggio:Conservali singolarmente all'interno di una cassetta degli attrezzi dedicata con protezione all'avanguardia. Nessun impilamento o posizionamento nudo per evitare collisioni.
Prima dell'operazione:Ispezionare visivamente eventuali tacche o crepe sul tagliente; pulire la polvere della pinza; testare l'eccentricità del mandrino.
Durante la lavorazione:Mantenere il sistema di raccolta della polvere in funzione continuamente. Controllare periodicamente a campione la dimensione R e monitorare l'usura del tagliente e la deformazione del gambo.
Dopo la lavorazione:Soffiare via la polvere di truciolo dal tagliente con una pistola ad aria compressa a bassa pressione (nessun oggetto duro graffia il bordo diamantato); ispezionare il bordo PCD per eventuali microscheggiature.
Gestione:Tenere solo il gambo, non toccare la punta diamantata; evitare cadute che potrebbero piegare il substrato di acciaio e raschiare l'utensile.
A1: Principalmente causato da eccessivo calore di taglio e carico d'urto. Il giunto brasato ad alta temperatura sopporta sollecitazioni eccessive e l'inserto PCD si separa dal substrato in acciaio ad alta resistenza. Anche la deformazione termica del substrato di acciaio aumenta il rischio di distacco. Riduci la profondità di taglio, ottimizza i parametri e garantisce la raccolta della polvere e la dissipazione del calore.
A2: Molto probabilmente scarsa sovrapposizione di passate di taglio multistrato, fissaggi allentati, gambi in acciaio piegati o eccessivo errore di concentricità dell'utensile. Priorità: ispezionare la pinza, l'eccentricità del mandrino e la rettilineità del gambo.
R3: Sì. Le frese PCD a raggio piccolo sono adatte per PCB con base in alluminio. Ottimizza i parametri di taglio per prevenire l'adesione dei trucioli di alluminio e controlla il calore di taglio per evitare la deformazione termica del substrato.
Indirizzo
Edificio 17, parco industriale Yonglida Tiansheng, n. 50 Gangkou Avenue, distretto di Wanjiang, città di Dongguan, provincia del Guangdong, Cina
tel